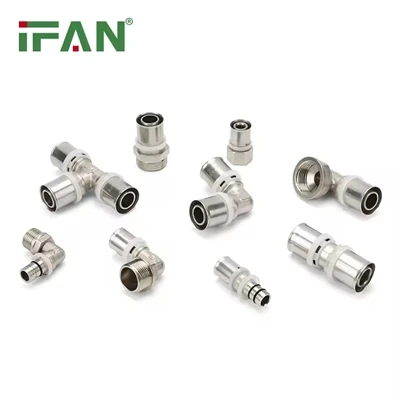
Vruće prešani lakat je metoda zagrijavanja cijevi s profesionalnom opremom za njenu obradu, zatim rezanje i zagrijavanje iznad kritične temperature, a zatim se stavi u sredstvo za gašenje nakon što se neko vrijeme drži, tako da se temperatura naglo smanji, i proces se brzo hladi brzinom većom od kritične brzine hlađenja.
Vruće prešani koljeno koristi se tamo gdje cjevovod mora promijeniti smjer, pa ima široku primjenu, uglavnom se koristi u kemijskoj, civilnoj, građevinskoj, industrijskoj proizvodnji i drugim poljima.
Bešavni lakat: Lakat je cijevni priključak koji se koristi na zavoju cjevovoda. Među svim cijevnim priključcima koji se koriste u cjevovodnom sustavu, udio je najveći, oko 80%. Obično se odabiru različite metode oblikovanja za koljena različitih materijala ili debljine stijenki. Uobičajeno korišteni postupci bešavnog oblikovanja lakata od strane proizvođača uključuju vruće foliranje, štancanje i istiskivanje.
Utiskivanje koljena prvi je postupak oblikovanja koji se koristi u masovnoj proizvodnji bešavnih koljena. Zamijenjen je vrućim guranjem ili drugim procesima oblikovanja u proizvodnji uobičajeno korištenih koljena. Međutim, u nekim specifikacijama koljena, zbog količine proizvodnje Manje, debljina stijenke je pregusta ili pretanka.
Proizvod se uvijek koristi u slučaju posebnih zahtjeva. Utiskivanje i oblikovanje lakta prihvaća cijev slijepe površine s istim vanjskim promjerom kao i lakat, a prešom se izravno utiskuje u kalup. Prije probijanja, slijepa cijev se postavlja na donji kalup, unutarnja jezgra i završni kalup se stavljaju u slijepu cijev, gornji kalup se pomiče prema dolje kako bi počeo pritiskati, a koljeno se formira zadržavanjem vanjskog kalupa i podupiranjem unutarnjeg kalupa . U usporedbi s postupkom vrućeg guranja, kvaliteta izgleda oblikovanja za utiskivanje nije tako dobra kao prethodna; vanjski luk koljena za utiskivanje je tijekom oblikovanja u rastegnutom stanju, a u ostalim dijelovima nema viška metala za kompenzaciju, pa se debljina stijenke na vanjskom luku smanjuje za oko 10%. Međutim, zbog karakteristika da su prikladni za jednodijelnu i jeftinu proizvodnju, postupak štancanja lakta uglavnom se koristi za proizvodnju malih serija i koljena s debelim stijenkama.
Postoje dvije vrste koljena za utiskivanje: hladno i vruće žigosanje. Hladno ili vruće žigosanje obično se odabire na temelju svojstava materijala i mogućnosti opreme.